

कृपया हमें एक संदेश छोड़ दें
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

दो प्रक्रियाएं ऐसे पैन तैयार करती हैं जो शेल्फ पर एक जैसे दिखते हैं और रसोई में अलग तरह से व्यवहार करते हैं। डाई-कास्टिंग पिघले हुए एल्यूमीनियम को स्टील के सांचे में इंजेक्ट करती है, इसलिए आधार 4 मिमी मोटा हो सकता है जबकि रिम 2.2 मिमी पर रहता है। दबाने से हाइड्रोलिक रैम के नीचे एक सपाट एल्यूमीनियम डिस्क आकार में आ जाती है, इसलिए जहां भी दीवार शुरू होती है, उसकी मोटाई समान होती है।
वह एकल अंतर वजन, गर्मी प्रतिक्रिया, ताना व्यवहार और टूलींग लागत की व्याख्या करता है। प्रत्येक गैर-इलेक्ट्रिक कुकवेयर रेंज को अंततः चुनना होता है, और अधिकांश आयातक विशिष्टता के बजाय नमूना वजन के आधार पर चयन करते हैं।
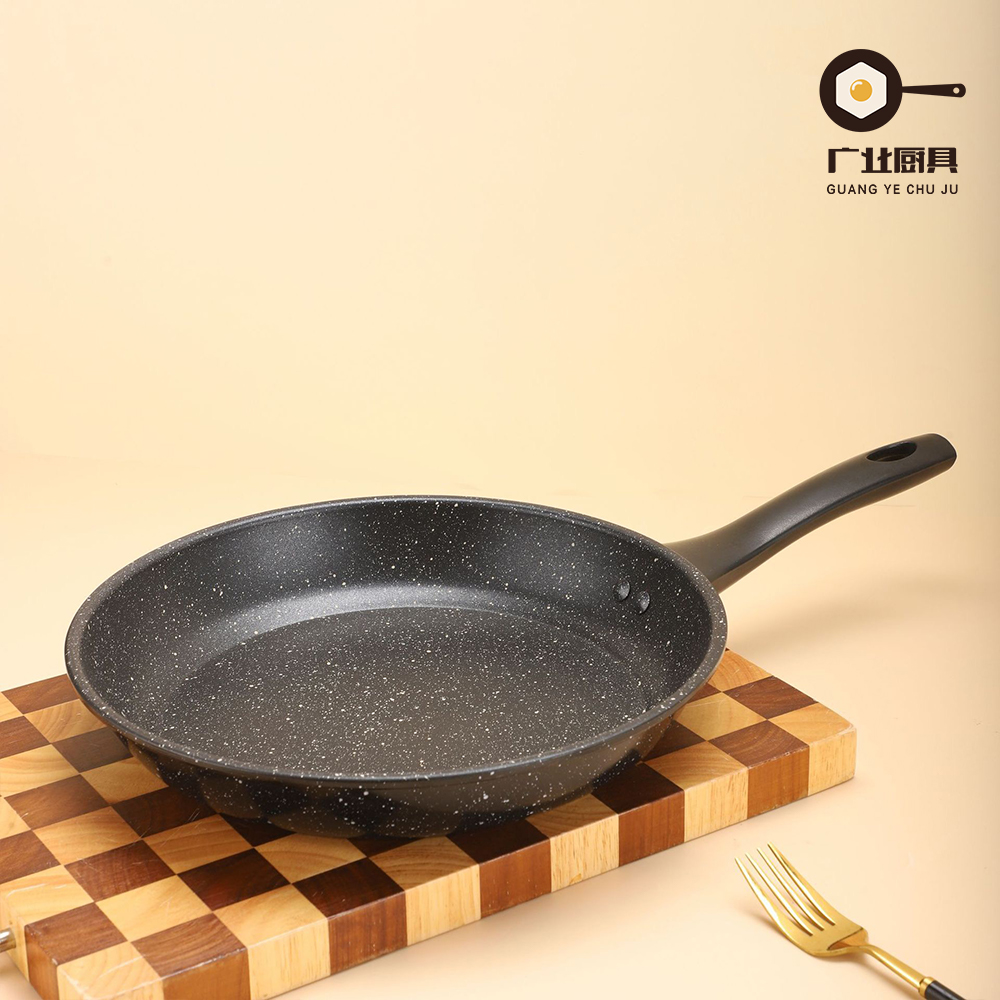
डाई-कास्ट टूलींग की लागत एक प्रेस डाई से तीन से पांच गुना अधिक होती है और काटने में दोगुना समय लगता है, इसलिए यह प्रक्रिया केवल तभी समझ में आती है जब आपकी वार्षिक मात्रा इसे अवशोषित कर सकती है। उस सीमा के नीचे आप एक प्रीमियम बॉडी के लिए भुगतान कर रहे हैं और इसे प्रवेश मूल्य पर बेच रहे हैं।
गणित कुंद है:
यही कारण है कि वही 28 सेमी फ्राइंग पैन $3.40 एफओबी प्रेस और $4.80 एफओबी डाई-कास्ट पर बैठता है, और क्यों 2,000-टुकड़ा निजी-लेबल परीक्षण डाई-कास्ट मोल्ड के साथ शुरू नहीं होना चाहिए। आप जो भी मांगेंगे, एक ट्रेडिंग कंपनी वही बोली लगाएगी; गुआंग ये चू जू दोनों लाइनें चलाता है और जब टूलींग वापस भुगतान नहीं कर सकता है तो कहेगा - आमतौर पर एक कस्टम प्रोग्राम के लिए अधिक उपयोगी उत्तर।
डाई की ढलाई | दबाया हुआ (मुद्रांकित) | |
आधार/दीवार की मोटाई | 4.0 मिमी आधार, 2.2 मिमी रिम | 2.5 मिमी वर्दी |
वजन, 28 सेमी पैन | ~1.55 किग्रा | ~1.05 किग्रा |
उपकरणन लागत | $18,000-40,000 | $3,000-7,000 |
टूलींग नेतृत्व समय | 35-50 दिन | 15-20 दिन |
प्रति दिन आउटपुट | ~1,900 (दो-गुहा) | ~4,800 |
एफओबी, 28 सेमी लेपित पैन | ~$4.80 | ~$3.40 |
सबसे अच्छा फिट | प्रीमियम रिटेल, इंडक्शन, रेस्तरां | प्रवेश मूल्य, सेट, वोक |
✅ निचली पंक्ति: पहले प्रति एसकेयू वार्षिक मात्रा के आधार पर प्रक्रिया चुनें, दूसरा मूल्य बिंदु - ट्रायल ऑर्डर पर डाई-कास्ट टूलींग का परिशोधन नहीं किया जा सकता है।
डाई-कास्ट कठोरता पर जीतता है और सरंध्रता पर हार जाता है; दबाया हुआ कोटिंग आसंजन पर जीतता है और ताना पर हार जाता है। दोनों विफलता मोड एक ही स्थान पर दिखाई देते हैं - आधार और संक्रमण त्रिज्या - और ऑर्डर देने से पहले दोनों का परीक्षण किया जा सकता है।
सरंध्रता एक ख़तरनाक जोखिम है। पिघला हुआ एल्यूमीनियम इंजेक्शन के दौरान गैस को फँसाता है, और सतह के करीब एक छिद्र पैन कोटिंग और 200 घंटे के नमक स्प्रे के बाद एक छाला बन जाता है। समाधान प्रक्रिया नियंत्रण है, कोटिंग नहीं: शॉट से पहले डीगैसिंग, 220-260 डिग्री सेल्सियस पर डाई तापमान, और कॉस्मेटिक बॉडी पर 100% स्पार्क परीक्षण। गुआंग ये चू जू कोटिंग से पहले प्रत्येक दृश्यमान शरीर का निरीक्षण करता है, क्योंकि जिस छिद्र को आप नहीं देख सकते वह एक ऐसा दावा बन जाता है जिसका आप बचाव नहीं कर सकते। नमक स्प्रे रिपोर्ट 500 घंटे पर मांगें, 96 घंटे पर नहीं।
ताना दबा हुआ जोखिम है। 2.5 मिमी खींची गई बॉडी के आधार पर कोई संरचनात्मक मार्जिन नहीं होता है, इसलिए 70 डिग्री सेल्सियस पर एक डिशवॉशर चक्र और एक ठंडा कुल्ला इसे स्थानांतरित करता है। 0.8 मिमी बेस विक्षेपण से ऊपर की कोई भी चीज़ ग्लास हॉब पर घूमेगी। अमेरिका और जर्मन बाजारों के लिए प्रेस किए गए पैन को 2.8 मिमी बेस और ड्राइंग के बाद तनाव-राहत एनील के साथ निर्दिष्ट किया जाना चाहिए।
हैंडल अटैचमेंट एक तरह से भिन्न होता है जिसे खरीदार शायद ही कभी जांचते हैं। डाई-कास्ट बॉडी में एक इंटीग्रल लग होता है, इसलिए हैंडल को ठोस एल्यूमीनियम के माध्यम से बोल्ट किया जाता है और विरूपण के बिना 110 N का स्थिर खिंचाव रखता है। दबाए गए निकायों को एक वेल्डेड या रिवेटेड ब्रैकेट की आवश्यकता होती है, और वह वेल्ड 3,000 डिशवॉशर चक्रों के बाद विफल होने वाली पहली चीज़ है।
वाणिज्यिक रसोई उपकरण खरीदारों के लिए उत्तर बर्नर पावर के साथ फ़्लिप होता है: 20 किलोवाट से ऊपर, केवल एक डाई-कास्ट बॉडी महीनों में मापी गई सेवा जीवन के माध्यम से अपना आधार रखती है, और अतिरिक्त 500 ग्राम प्रति पैन एक स्थिर सीमा पर अप्रासंगिक है।
विफलता मोड | डाई की ढलाई | दबाया हुआ | परीक्षण करें जो इसे पकड़ लेता है |
लेप के नीचे छाले पड़ना | यदि सरंध्रता अनियंत्रित हो तो उच्च | कम | 500 घंटे तटस्थ नमक स्प्रे |
आधार ताना | कम | 200°C से अधिक उच्च चक्र | फीलर गेज, ≤0.8 मिमी |
विफलता को संभालें | निम्न, अभिन्न लूग | वेल्ड थकान | 110 एन स्थिर खिंचाव, 3,000 चक्र |
✅ निचली पंक्ति: 500-घंटे का नमक स्प्रे और 110 एन हैंडल पुल निर्दिष्ट करें - ये दो नंबर एक वास्तविक डाई-कास्ट बॉडी को भारी दिखने वाले दबाए गए बॉडी से अलग करते हैं।
प्रश्न: क्या डाई-कास्ट हमेशा दबाए गए एल्युमीनियम से बेहतर होता है? उत्तर: नहीं, डाई-कास्ट भारी है, गर्मी परिवर्तन पर प्रतिक्रिया करने में धीमा है और उपकरण की तुलना में कहीं अधिक महंगा है। कढ़ाही, प्रमोशनल सेट और साल में 3,000 से कम टुकड़ों वाली किसी भी चीज़ के लिए, एक दबाई हुई बॉडी बेहतर व्यावसायिक निर्णय है - एक काती हुई कड़ाही दबाई गई तकनीक है, कोई समझौता नहीं। कीमत पूछने से पहले अपने निर्माता से पूछें कि कौन सी प्रक्रिया आपके वॉल्यूम के लिए उपयुक्त है; गुआंग ये चू जू दोनों को उद्धृत करता है और कहेगा जब टूलींग परिशोधन नहीं करता है।
प्रश्न: क्या दबाया हुआ पैन इंडक्शन-रेडी हो सकता है? उत्तर: हाँ, इम्पैक्ट-बॉन्डिंग या घर्षण-वेल्डिंग द्वारा एक स्टेनलेस डिस्क को बेस में डाला जाता है। बांड की जाँच करें, दावे की नहीं: थर्मल साइक्लिंग के बाद खराब बंधी हुई डिस्क अलग हो जाती है, और पैन पता लगाना बंद कर देता है। बेस असेंबली पर 30-चक्र क्वेंच परीक्षण रिपोर्ट मांगें।
प्रश्न: छह महीने के बाद मेरे डाई-कास्ट पैन में छाले क्यों पड़ गए? ए: सरंध्रता, लगभग हमेशा। इंजेक्शन के दौरान फंसी गैस गर्मी के तहत सतह पर चली जाती है और कोटिंग को ऊपर उठा देती है। यह एक कास्टिंग दोष है, न कि ग्राहक का दुरुपयोग, और एक आपूर्तिकर्ता जो उसी उत्पादन लॉट पर 500 घंटे की नमक स्प्रे रिपोर्ट नहीं दिखा सकता है, वह अनुमान लगा रहा है।
अपना लक्ष्य एफओबी, वार्षिक वॉल्यूम प्रति एसकेयू और गंतव्य बाजार भेजें - हम दो कार्य दिवसों के भीतर टूलींग लागत, प्रति यूनिट परिशोधन और लीड समय के साथ एक ही विनिर्देश पर एक डाई-कास्ट और एक दबाया हुआ कोटेशन लौटाएंगे।
गुआंग ये चू जू इन-हाउस डाई-कास्टिंग, फॉस्फेटिंग, सैंडब्लास्टिंग और स्वचालित कोटिंग लाइनों के साथ दोनों प्रक्रियाओं पर OEM/ODM किचनवेयर प्रोग्राम चलाता है, इसलिए तुलना सैद्धांतिक नहीं है। योंगकांग गुआंगये किचनवेयर कंपनी लिमिटेड झेजियांग में 8,000 वर्ग मीटर के संयंत्र से प्रतिदिन 10,000 इकाइयों से अधिक का उत्पादन करती है और 20 से अधिक निर्यात बाजारों में घरेलू सामान श्रृंखलाओं, रेस्तरां समूहों और निजी-लेबल ब्रांडों के लिए थोक आपूर्तिकर्ता के रूप में कार्य करती है।
उद्धरण के साथ नमक स्प्रे रिपोर्ट के लिए पूछें - उस पृष्ठ पर संख्या आपको बताती है कि आप वास्तव में कौन सी प्रक्रिया खरीद रहे हैं।
ईमेल: info@gyironpot.com
मोबाइल: +86 15167923637
वेबसाइट: www.gyironpot.com

January 07, 2027
इस आपूर्तिकर्ता को ईमेल
January 07, 2027
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.